东莞机械工具采购指南:从数控刀具批发到非标定制的选型思路
在珠三角制造业版图中,东莞的机械工具供应链一直占据着特殊位置。这里既有面向大型工厂的数控刀具批发渠道,也有服务中小加工店的零售与配送网络,产品线从硬质合金铣刀、钨钢钻头到丝锥板牙、刀具磨床、机床附件,几乎覆盖了金属切削加工的全部环节。对于采购人员来说,理解东莞机械工具市场的供应结构与选型逻辑,往往比单纯比价更能降低综合成本。
东莞机械工具市场的供应格局
东莞的机械工具流通体系大致可以分为三类主体。第一类是品牌代理商与经销商,通常手握一到数个刀具品牌的区域授权,货源稳定、技术支持相对完整,适合对加工一致性要求较高的批量采购。第二类是批发贸易商,以品类齐全、周转快为特点,数控刀具批发业务多集中于此,价格弹性较大,但需要采购方具备一定的辨别能力。第三类是前店后厂型的供应商,既做零售也承接非标刀具定制,响应速度快,适合打样和小批量试产阶段。
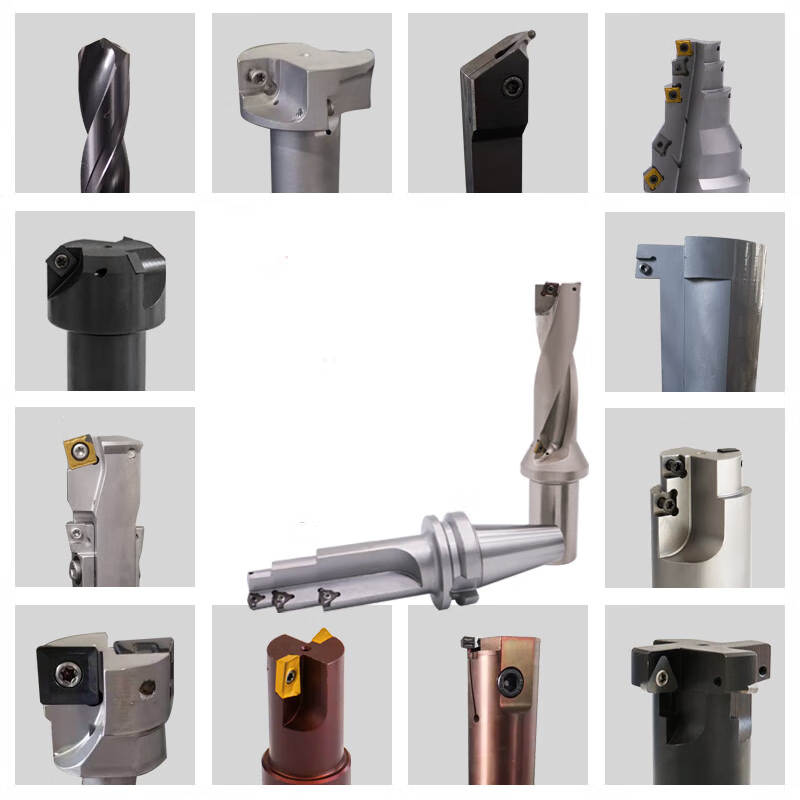
这三类主体并非彼此割裂。不少东莞刀具供应商同时经营代理、批发与定制业务,采购方如果能在同一家供应商处完成标准品补货与非标件开发,沟通成本和交期风险都会明显下降。仓储配送能力也是重要的考量项,尤其在东莞、深圳、惠州之间跨市调货频繁的情况下,本地仓配是否完善直接影响产线停机的概率。
数控刀具批发的选型要点
数控刀具批发的核心不在于“买得多”,而在于“买得对”。批量采购一旦选型失误,积压的是资金,耽误的是交期。实际操作中可以从几个维度入手:
- 加工材料匹配:硬质合金铣刀适合钢件、不锈钢及部分难加工材料的通用铣削;加工铝合金则更看重刃口锋利度与排屑槽设计,涂层选择也应有所区分。
- 机床与工况:高速加工中心与普通机床对刀具动平衡、刚性要求不同,转速越高,对刀具跳动和夹持精度的敏感度越大。
- 批量与库存策略:常用规格可适当备货,非标或低频规格建议按单采购,避免库存结构失衡。
- 供应商技术响应:能否提供切削参数建议、失效分析,往往比单价差异更有价值。
钨钢钻头的采购同样需要关注刃型与涂层。深孔加工、断续切削、高硬度材料等不同场景,对钻尖角度、内冷结构和涂层耐热性的要求差异明显,笼统按“钨钢”二字下单,很容易出现崩刃或孔壁质量不达标的问题。丝锥板牙则更依赖螺纹精度等级与底孔尺寸的配合,采购时最好连同加工材料、螺纹规格、通止规要求一并说明。
非标刀具定制的沟通方法
非标刀具定制是东莞机械工具供应链中颇具竞争力的一环。定制件能否一次做对,很大程度上取决于前期沟通的完整度。建议采购方准备以下信息:零件图纸与关键尺寸公差、被加工材料及硬度、现用刀具的问题描述(如寿命短、振刀、尺寸漂移)、机床型号与主轴转速范围、期望单件成本或寿命目标。
有经验的定制供应商会据此判断是改刃型、换基体,还是调整涂层方案。需要提醒的是,非标定制存在合理的开发周期,打样验证环节不宜压缩。把试切数据反馈给供应商,形成“设计—试切—修正”的闭环,比反复压价更能得到稳定的成品。
刀具磨床与机床附件的配套价值
不少采购方把注意力集中在消耗性刀具上,却忽略了刀具磨床与机床附件对整体效率的影响。刀具磨床关系到刀具的重磨与修整能力,对于批量使用硬质合金刀具的工厂而言,具备自主重磨条件可以显著延长刀具使用寿命、降低单位加工成本。机床附件如刀柄、夹头、筒夹、对刀仪等,则直接影响装夹刚性与重复定位精度,附件精度不足时,再好的刀具也难以发挥性能。
在东莞机械工具的采购实践中,把刀具、磨床、附件放在同一供应体系内评估,有助于形成完整的加工方案,而不是零散地拼凑单品。
采购渠道与贸易服务的现实考量
从行业属性看,机械工具属于典型的批发和零售业范畴,商品中心特征明显,贸易、经销、代理、仓储配送等环节共同构成了流通链条。采购方在选择东莞刀具供应商时,可以关注其是否具备稳定的进货渠道、是否支持小批量混批、能否提供进出口贸易相关服务,以及售后问题处理的响应机制。
价格比较应当建立在同等品牌、同等规格、同等服务的基础上。过低报价背后可能是替代材质、简化涂层或缩减检测环节,短期省钱、长期增加换刀与废品成本,并不划算。建立两到三家备选供应商,保持适度竞争,同时与主力供应商形成稳定的技术协作关系,是较为务实的做法。
结语
东莞机械工具市场的优势,不只在于品类丰富和价格灵活,更在于贴近制造现场所形成的快速响应能力。无论是数控刀具批发的常规补货、硬质合金铣刀与钨钢钻头的选型替换,还是丝锥板牙的精度匹配、非标刀具定制的开发验证,采购方只要把加工需求讲清楚、把验证环节做扎实,就能在这条供应链上找到匹配自身节奏的合作方式。工具选得对,产线才跑得稳,这也是机械工具采购最朴素的逻辑。