东莞机械工具采购指南:数控刀具批发与非标定制全解析
东莞作为华南地区制造业的核心地带,聚集了大量模具、五金、电子和精密加工企业,对机械工具的需求量大且品类繁杂。无论是数控刀具批发、硬质合金铣刀选型,还是钨钢钻头、丝锥板牙的日常采购,采购人员都面临一个共同问题:如何在众多供应商中找到品质稳定、交期可靠、价格合理的合作伙伴。本文从采购实操角度出发,梳理东莞机械工具采购中的关键环节,帮助工厂和贸易商少走弯路。
东莞机械工具市场的采购特点
东莞的机械工具流通体系有其鲜明特征。一方面,本地刀具供应商数量多、层级杂,既有直接对接厂家的区域代理商,也有做现货周转的批发商,还有专门承接非标刀具定制的技术服务型商家。另一方面,下游客户结构复杂,大型模具厂倾向直接与品牌代理签约,中小加工店则更看重现货库存和零星配送的灵活性。
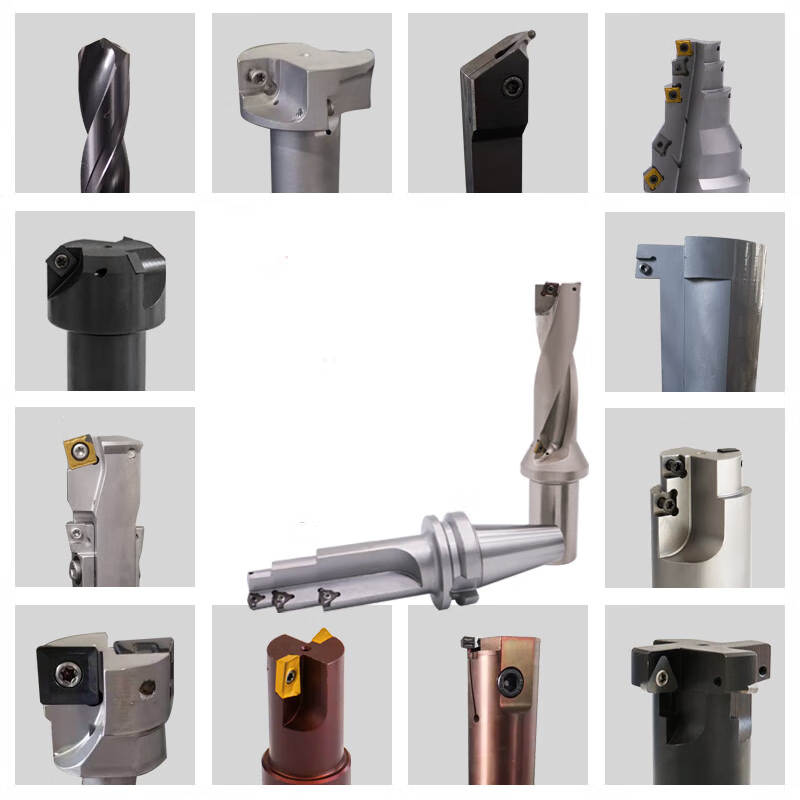
这种格局带来的直接影响是:同一种硬质合金铣刀,不同渠道的报价可能相差两到三成,而价格差异背后往往是材质牌号、涂层工艺、刃口处理方式的不同。采购方如果只看单价,很容易在批量使用后才发现刀具寿命不达标,反而推高了单位加工成本。因此,在东莞采购机械工具,比价之前先比参数、比工艺,是更稳妥的做法。
- 现货批发渠道:适合常规规格的CNC刀具、机床附件,交期快,起订量灵活。
- 品牌代理渠道:适合对材质和精度要求高的硬质合金铣刀、钨钢钻头,品质可追溯。
- 非标定制渠道:适合异形刀具、特殊槽型、非标丝锥,需要提供图纸并确认样品。
数控刀具批发中的选型要点
数控刀具批发的核心不在于“买得多”,而在于“买得对”。以硬质合金铣刀为例,采购时需要明确加工材料(钢件、不锈钢、铝合金还是淬硬钢)、加工工序(粗铣、精铣还是清角)、机床条件(转速、刚性、冷却方式)三项基本信息。缺少这些参数,供应商只能凭经验推荐,匹配度难以保证。
钨钢钻头的选型同样如此。加工深孔与浅孔、通孔与盲孔,对钻头的排屑槽设计和内冷结构要求完全不同。丝锥板牙则要关注螺纹精度等级和被加工材料的粘性,盲目选用通用型丝锥加工不锈钢,断锥率往往偏高。建议采购方在批量下单前,先小批量试用,记录刀具寿命和加工表面质量,再确定长期供货型号。
此外,刀具磨床和机床附件虽然属于配套品类,但对加工精度的影响不容忽视。磨床砂轮的粒度选择、夹头与刀柄的配合精度,都会间接反映在最终工件的尺寸稳定性上。批发采购时把这些配套件一并纳入供应商评估,往往能获得更整体的价格方案。
非标刀具定制的流程与注意事项
非标刀具定制是东莞机械工具供应链中技术含量较高的环节。标准刀具无法满足的成形加工、复合工序、特殊干涉空间,都需要通过定制解决。一个完整的定制流程通常包括:需求沟通、图纸确认、材质与涂层方案确定、样品试制、上机验证、批量生产。
采购方在定制环节最容易出问题的地方有三处。其一是图纸标注不完整,缺少公差、刃口处理、动平衡等级等关键信息,导致样品反复修改。其二是忽视上机验证环节,样品检测合格但实际切削效果不佳,原因可能是机床刚性或装夹方式与预期不符。其三是交期预估过于乐观,非标刀具涉及开模、磨削、涂层多道工序,合理周期通常需要预留两到四周。
选择有自有磨削设备和检测手段的定制商,能显著降低沟通成本。具备刀具磨床和投影仪、动平衡仪等检测设备的供应商,在样品阶段就能发现尺寸偏差,避免批量返工。
供应商筛选的实用方法
面对东莞数量众多的刀具供应商,采购方可以从几个维度做快速筛选。首先是品类覆盖能力,能同时供应数控刀具、钨钢钻头、丝锥板牙、机床附件的商家,通常在备货和调货上更有优势,减少多头采购的管理成本。其次是技术支持能力,能否根据加工工况给出刀具参数建议,是区分纯贸易商和技术型供应商的重要标志。
再次是库存与配送响应。东莞本地加工企业普遍存在急单补货的需求,供应商是否常备常规规格现货、能否做到当日或次日送达,直接影响产线停机风险。最后是售后处理机制,刀具属于消耗品,出现早期磨损或崩刃时,供应商是否有明确的退换和原因分析流程,值得在合作前问清楚。
对于有进出口贸易需求的客户,还可以关注供应商是否具备报关、物流配套能力,这在采购批量较大、涉及进口品牌刀具时尤为实用。
采购成本控制的几个思路
机械工具采购的成本控制,不等于一味压低单价。更有效的做法是建立刀具使用台账,按工序统计单件加工成本,找出消耗异常的点位。有些工厂发现某道工序刀具更换频繁,排查后是冷却液浓度不足或主轴跳动超标,调整设备状态后刀具寿命明显延长,这类改善带来的成本下降往往超过议价空间。
另外,集中采购与长期协议也值得考虑。将分散在各车间的刀具需求汇总,与供应商签订季度或年度框架协议,既能争取更优价格,也能锁定交期优先级。对于用量稳定的硬质合金铣刀和钨钢钻头,还可以与供应商协商寄售库存模式,减少自身资金占用。
总体而言,东莞机械工具采购的关键在于把选型、定制、供应商管理和成本核算串成一条线。炬峰机械工具长期服务于本地及周边制造企业,在数控刀具批发、非标刀具定制、机床附件配套等方面积累了实操经验,欢迎有采购需求的客户就具体加工工况做进一步沟通,共同把刀具方案落到实处。